
Da engenharia térmica às carrocerias de caminhões de mineração: por que resolvemos rachaduras de solda por meio do controle de tensão
Quando a carroceria de um caminhão basculante de mineração pesada falha, a rachadura raramente começa no meio de uma placa de aço. Começa na costura de solda – especificamente, na zona afetada pelo calor.
Isso não é um problema de mineração. Isso é um problema de metalurgia.
E é o problema que temos resolvido há mais de uma década — não na mineração, mas nas linhas de produção de óxido de chumbo, onde as tensões de alta temperatura e as mudanças na estrutura cristalina são realidades diárias da engenharia.
A causa raiz negligenciada
A maioria das falhas estruturais em carrocerias de caminhões de mineração são atribuídas a sobrecargas ou estradas irregulares. Mas a nossa análise das falhas de campo conta uma história diferente:a trinca inicia na ZTA e não no ponto de pico da carga mecânica.
Isto não é um palpite. Isso vem de anos de trabalho de engenharia térmica – projetando equipamentos que lidam com ciclos de estresse de alta temperatura, dia após dia.
Não começamos como fabricantes de equipamentos de mineração. Mas entendemos o que acontece com o aço sob calor e estresse. E esse entendimento agora orienta a forma como construímoscarrocerias de caminhões basculantes para mineração pesada.
Uma linha de produtos: carrocerias de caminhão da classe de 50 a 100 toneladas
Atualmente fabricamos carrocerias para caminhões basculantes de mineração pesados paraCaminhões de mineração com acionamento mecânico de 50 a 100 toneladas, cobrindo as principais plataformas de chassis, incluindo Caterpillar, Komatsu, BelAZ e XCMG.
Especificações principais:
- Placa de piso: NM450 de 16–20 mm + revestimento de desgaste de 10 mm
- Placa lateral: 10–12mm NM400
- Capacidade acumulada (SAE 2:1): 35–45 metros cúbicos
- Altura de carregamento: otimizada para queda de escavadeira hidráulica de 5 a 6 m
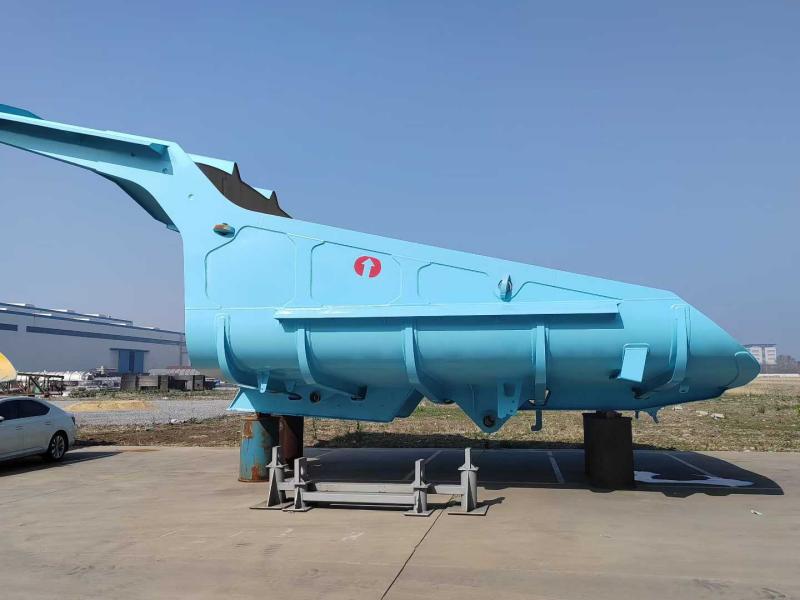
Ao contrário dos tradicionais corpos retangulares de fundo plano, nosso design usa umperfil tipo colher sem portãocom piso continuamente curvado.
Por que? Porque os pisos planos convencionais retêm3–5 toneladas de material pegajoso por ciclo– e isso representa três a cinco toneladas de carga útil perdida, mais trabalho de limpeza manual.
Três Fundações Técnicas
1. A inclinação contínua de 13° ("Piso Vivo")
O piso sobe continuamente em13 grausda proteção da cabine até a ponta traseira. Quando a talha é acionada, a gravidade faz o trabalho – a carga se fratura e desliza em um único movimento. Sem cavar. Sem marteladas. Sem devolução.
2. Estratégia de material bi-grade: NM400 + NM450
Não usamos um único tipo de aço para todo o corpo. O perfil de desgaste não é uniforme – portanto, a especificação do material também não deveria ser.
| Zona | Nota | Dureza (HB) | Força de rendimento | Função |
|---|---|---|---|---|
| Piso e paredes laterais inferiores (alto desgaste) | NM450 | 420–480 | ≥1000 MPa | Resistência à abrasão deslizante |
| Paredes laterais superiores e cobertura frontal (alto impacto) | NM400 | 360–440 | ≥900 MPa | Absorção de impacto, estabilidade da solda |
Esta combinação foi projetada para lidar com500kg+ pedrascaindo de altura (NM400 absorve o choque) enquanto o piso resiste à abrasão contínua (NM450 resiste ao desgaste).
Requisitos de soldagem: NM400 requer pré-aquecimento a 150°C; O NM450 exige um controle de parâmetros mais rígido.
3. Esqueleto de costelas cinco longitudinais e nove transversais
Simulações FEA mostraram que as fraturas por tensão normalmente começam nas soldas entre o piso e os reforços. A nossa resposta: integrar a estrutura de suporte na carcaça.
O externoProjeto de treliça "cinco longitudinais e nove transversais"funciona como uma treliça, distribuindoMais de 60 toneladasde massa de carga em todo o trilho do chassi. Isso evita o empenamento da “casca de banana”, comum em produtos concorrentes.
Elementos adicionais de design funcional
Capota frontal a 45°:Duas finalidades: desviar pedras que caem da cabine e aumentar a capacidade de impacto sem elevar o centro de gravidade.
Borda traseira reforçada:Equipado com uma faixa de desgaste NM450 de espessura dupla. Os locais de mineração geralmente arrastam para trás para limpar as áreas de despejo. Este design evita a deformação da borda traseira e mantém a vedação adequada se uma porta traseira estiver equipada.
Controle de Qualidade + Entrega Global
Todo corpo sofreinspeção de partículas magnéticas (MPI)antes do jato de areia e da pintura para detectar falhas de solda subterrâneas. O tratamento térmico de alívio de tensões pós-soldagem é padrão.
Envio:Construção soldada de unidade única. Contêineres flat rack ou navios fracionados. Primer epóxi bicomponente (proteção anticorrosiva para frete marítimo) mais acabamento de poliuretano (resistência aos raios UV).
Suporte no local:Fornecemos orientação técnica para instalações iniciais.
Por que isso é importante
A indústria mineira gasta milhões em placas de desgaste e reparações estruturais. Mas a maior parte desses gastos aborda os sintomas, e não as causas profundas.
Abordamos a carroceria do caminhão basculante de mineração pesada como um sistema termomecânico, não apenas uma caixa de aço. A mesma disciplina de engenharia que controla o estresse térmico em fornos de óxido de chumbo agora se aplica a cordões de solda sob cargas de choque em estradas de transporte.
O problema não é que o aço se desgaste. É que as costuras de solda falham primeiro. E isso – fundamentalmente – é um problema de estresse térmico.
Acontece que passamos a última década aprendendo como resolvê-lo.
Enviar consulta
-
WhatsApp
-
E-mail
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade